В процессе длительной эксплуатации в электролитах хромирования могут накапливаться значительные количества ионов трехвалентного хрома, железа меди и др. Отрицательное действие повышенного (выше допустимого) содержания примесей в электролите хромирования может быть сведено к следующему:
- снижению выхода металла по току;
- снижение твердости, получение рыхлого покрытия;
- ухудшению блеска покрытия или получение серого покрытия;
- увеличению сопротивления электролита, а следовательно и повышению напряжения на ванне;
- усилению шероховатости покрытия, образованию подгаров и дендритобразованию в местах с повышенной плотностью тока;
- увеличению неравномерности покрытия по толщине;
- ухудшению сцепления покрытия с основой;
- уменьшению интервала плотности тока осаждения блестящих покрытий.
Для устранения отрицательного влияния ионов трехвалентного хрома, железа меди и др в электролит хромирования вводится металлоорганичекая добавка №2 2499-002-96636381-2011 в количестве 0,5-3г/л, данная добавка образует комплексные соединения с этими ионами, исключая тем самым их отрицательное влияние на процесс хромирования. Также металлоорганичекая добавка №2 2499-002-96636381-2011 повышает качество наносимого покрытия (твердость, износостойкость, коррозионную стойкость) и общую технологичность процесса хромирования.
Предлагаемая технология позволяет избавиться от проблем связанных с утилизацией электролита, восстановить его работоспособность и вывести в новый режим работы:
- Скорость хромирования при 30 а/дм2 составляет 0,5-0,7мкм/мин.
- Электролит хромирования не чувствителен к перепадам температуры в пределах технологического регламента.
- Электролит хромирования не чувствителен к ионам железа, к ионам хрома трехвалентного.
- Электролит хромирования обеспечивает надежную работу анодов (аноды не растравливаются). Аноды из ванн не вынимаются, не чистятся.
- Кроющая способность электролита составляет 95-100% (методом углового катода).
- Рассеивающая способность электролита по Филду (методом ближнего и дальнего катода) составляет 40 – 50%, в стандартном электролите хромирования - 33%.

- Микротвердость хромового покрытия непосредственно после нанесения из электролита на детали составляет 1150-1640 кг/мм2 при нагрузке 100г. по прибору ПМТ-3. Высокая твердость хромового покрытия обусловлена идеальной кристаллической решеткой хрома в процессе осаждения (впервые применен мицеллярный эффект осаждения данные растрового электронного микроскопа Tesla BS-340 института сверхтвердых материалов им.В.Н.Бакуля, г.Киев по хромовому покрытию).
- Покрытия беспористные при толщине свыше 3мкм, нет трещин. Отсутствие пор обеспечивает высокую коррозионную устойчивость покрытия.
- Получаемые покрытия имеют самый низкий коэффициент трения и самую низкую интенсивность износа из всех известных хромовых покрытий, как образца с хромовым покрытием, так и статического партнера, что может использоваться в парах трения для увеличения их ресурса.
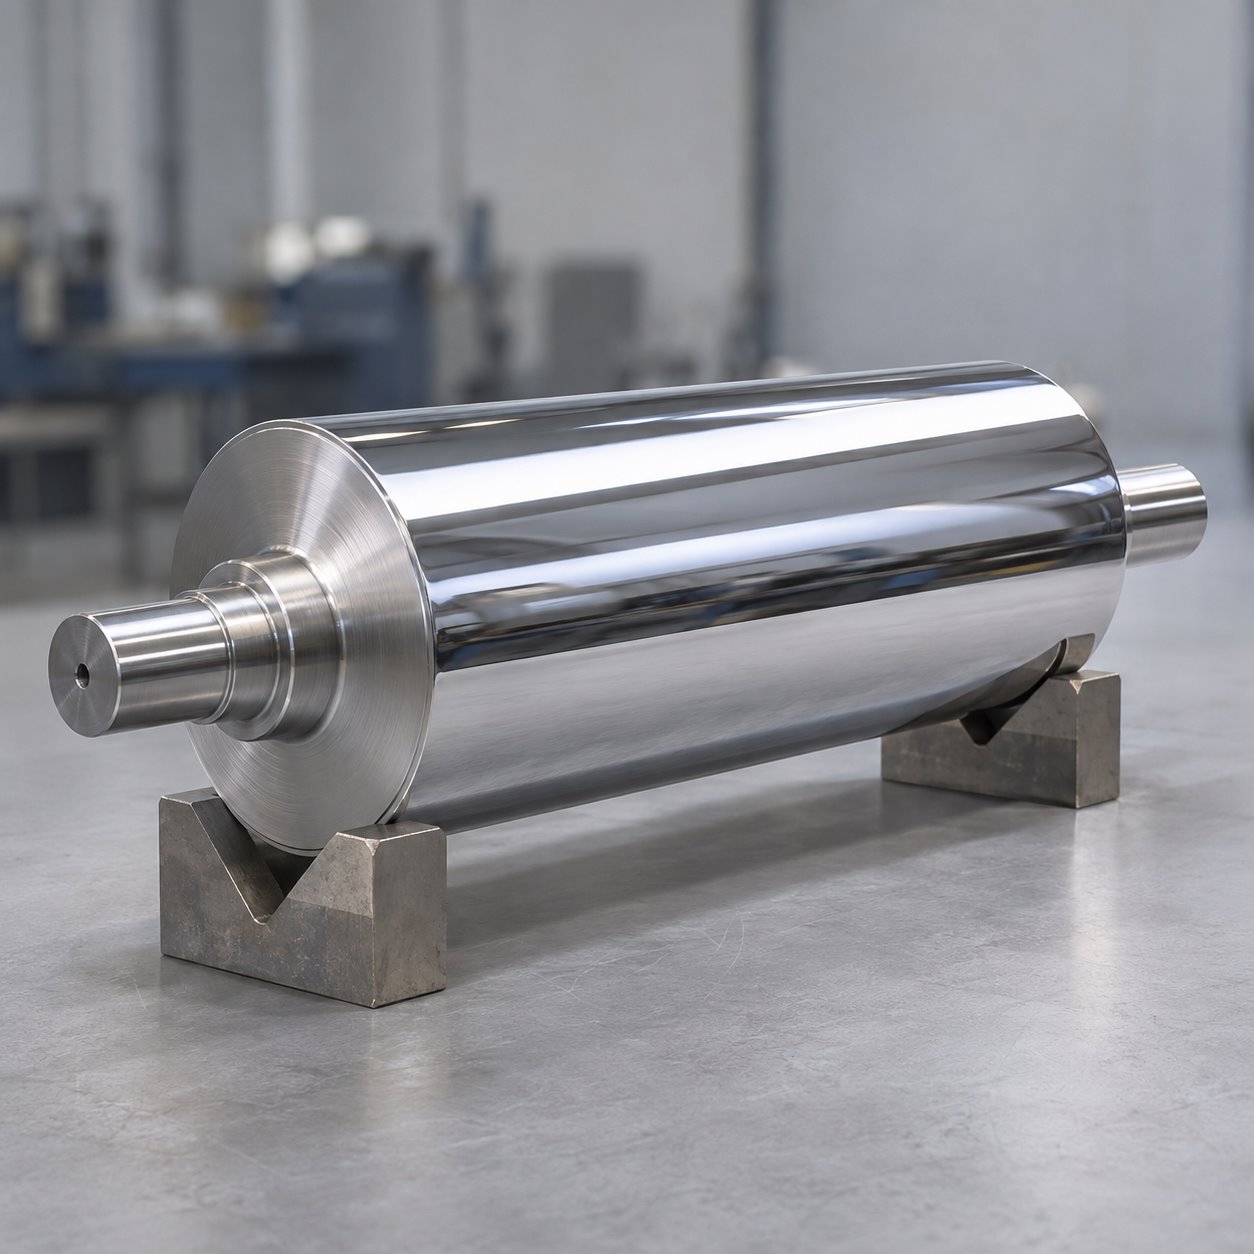
- Неравномерность хромового покрытия при толщине свыше 100мкм на длине 1000мм не более 5мкм.
- Блеск покрытия увеличен на 20-25% по сравнению с покрытием из стандартного электролита.
- Хромовые покрытия пластичны (не напряженные), не отслаивается от основы при изгибе, изломе.
- Покрытие выдерживает испытания на воздействие сверхвысоких давлений (2500 атм в среде дизельного топлива ), у стандартного покрытия при 1800 атм происходит разрушение структуры, интенсивный износ и выкрашивание.