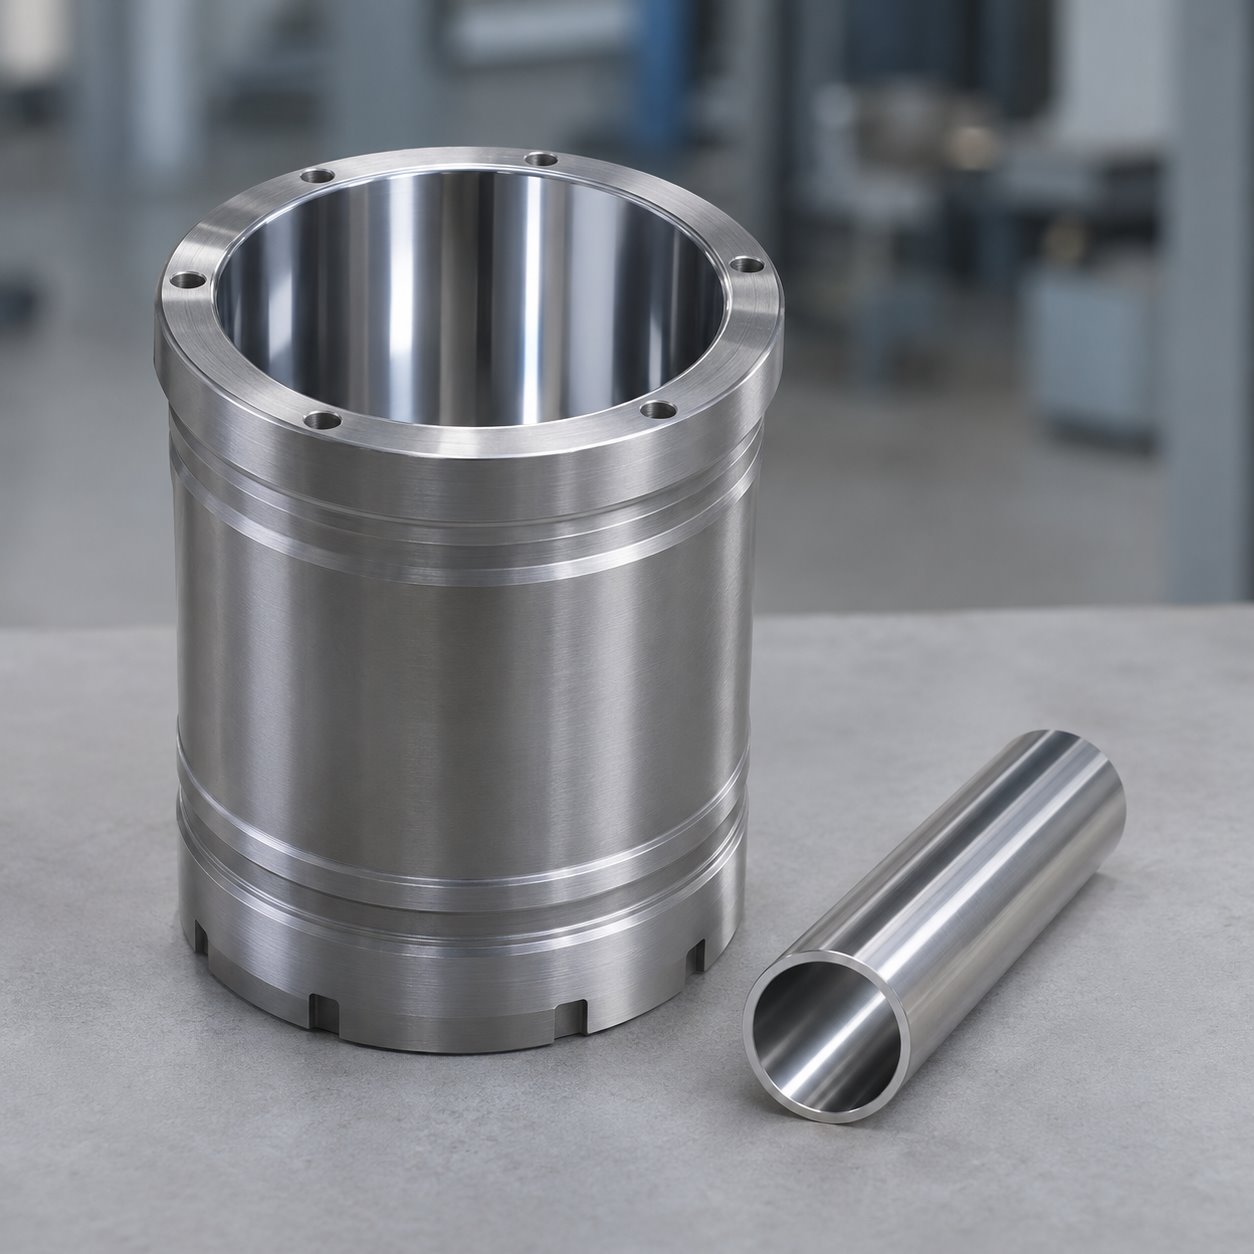
Электролит разработан для хромирования деталей в протоке электролита. Не дает пены в процессе работы.
- Скорость хромирования при 30а/дм2 -1,1-1,2 мкм/мин.
- Кроющая способность методом углового катода -100%.
- Кроющая способность по Хуллу до 94 мм, рассеивающая способность по Филду 46-56%.
- Микротвердость до 1640 единиц при нагрузке 100г (прибор ПМТ-3).
- Покрытия беспористны при толщине свыше 1мкм. Аноды не пассивируются, не растравливаются.
- Покрытия термостойкие до 1100-12000С. Отличаются повышенным блеском.
- Электролит не чувствителен к ионам трехвалентного хрома, к ионам железа.
Нормы расхода материалов, г/м2:
Добавка №1 -1-3
Добавка №2 -1-3
- Любой стандартный электролит хромирования переводится в новый режим с помощью добавок.